Einlegeteilspritzguss
Einlegeteilspritzguss für Industriebauteile
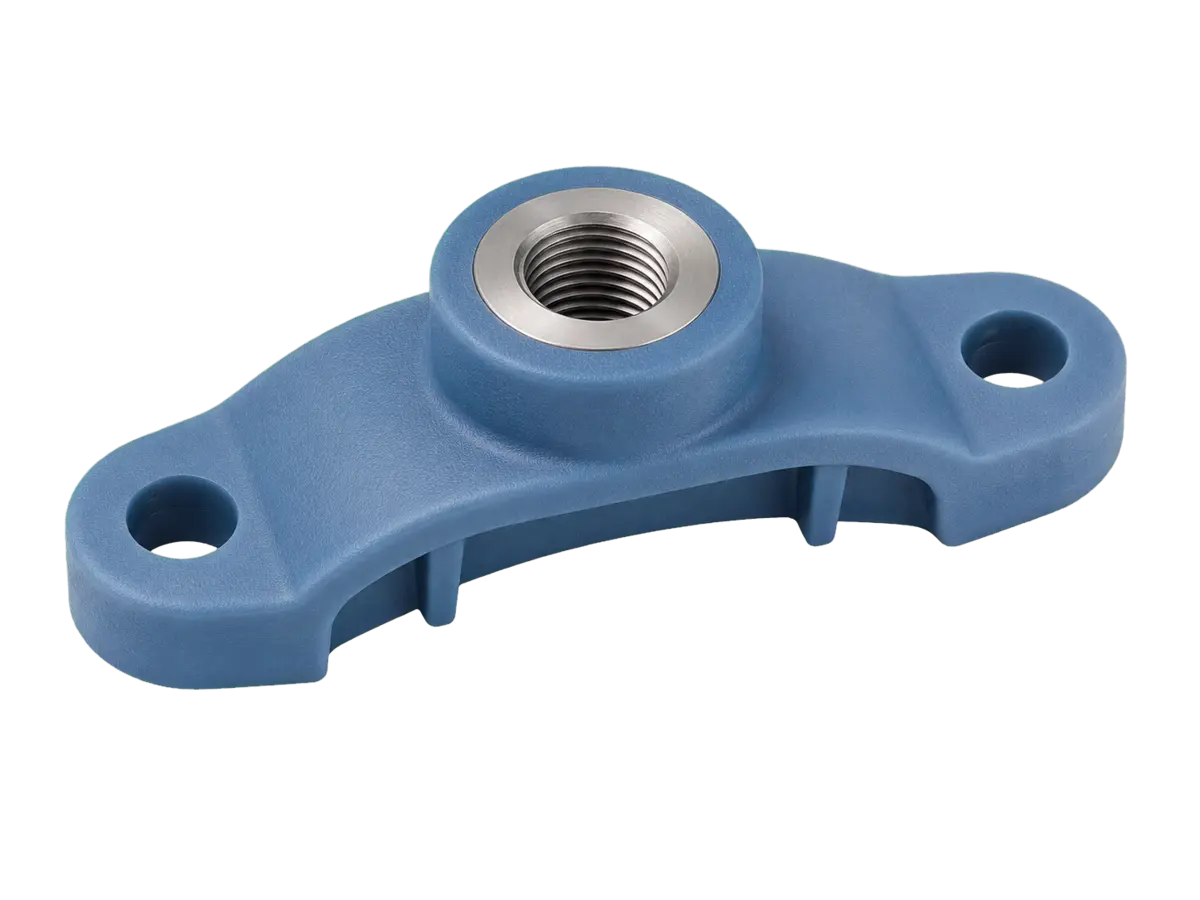
Metalleinlegeteile wie Gewindebuchsen, Hülsen, Stifte und elektrische Kontakte werden vor dem Einspritzen des Kunststoffs im Werkzeug positioniert. Der Formwerkstoff bildet das Bauteil um das Einlegeteil und verbindet beide Werkstoffe in einem Fertigungszyklus.
Geometrie und Positionierung des Einlegeteils, Werkstoffverträglichkeit sowie die umgebende Wanddicke werden geprüft, um Haltekraft, Ausrichtung und Formspannungen kontrolliert auszulegen. Bei geeigneten Anwendungen lassen sich nachgelagerte Montagevorgänge und die Anzahl der Einzelteile reduzieren.
Typische Bauteile im Einlegeteilspritzguss
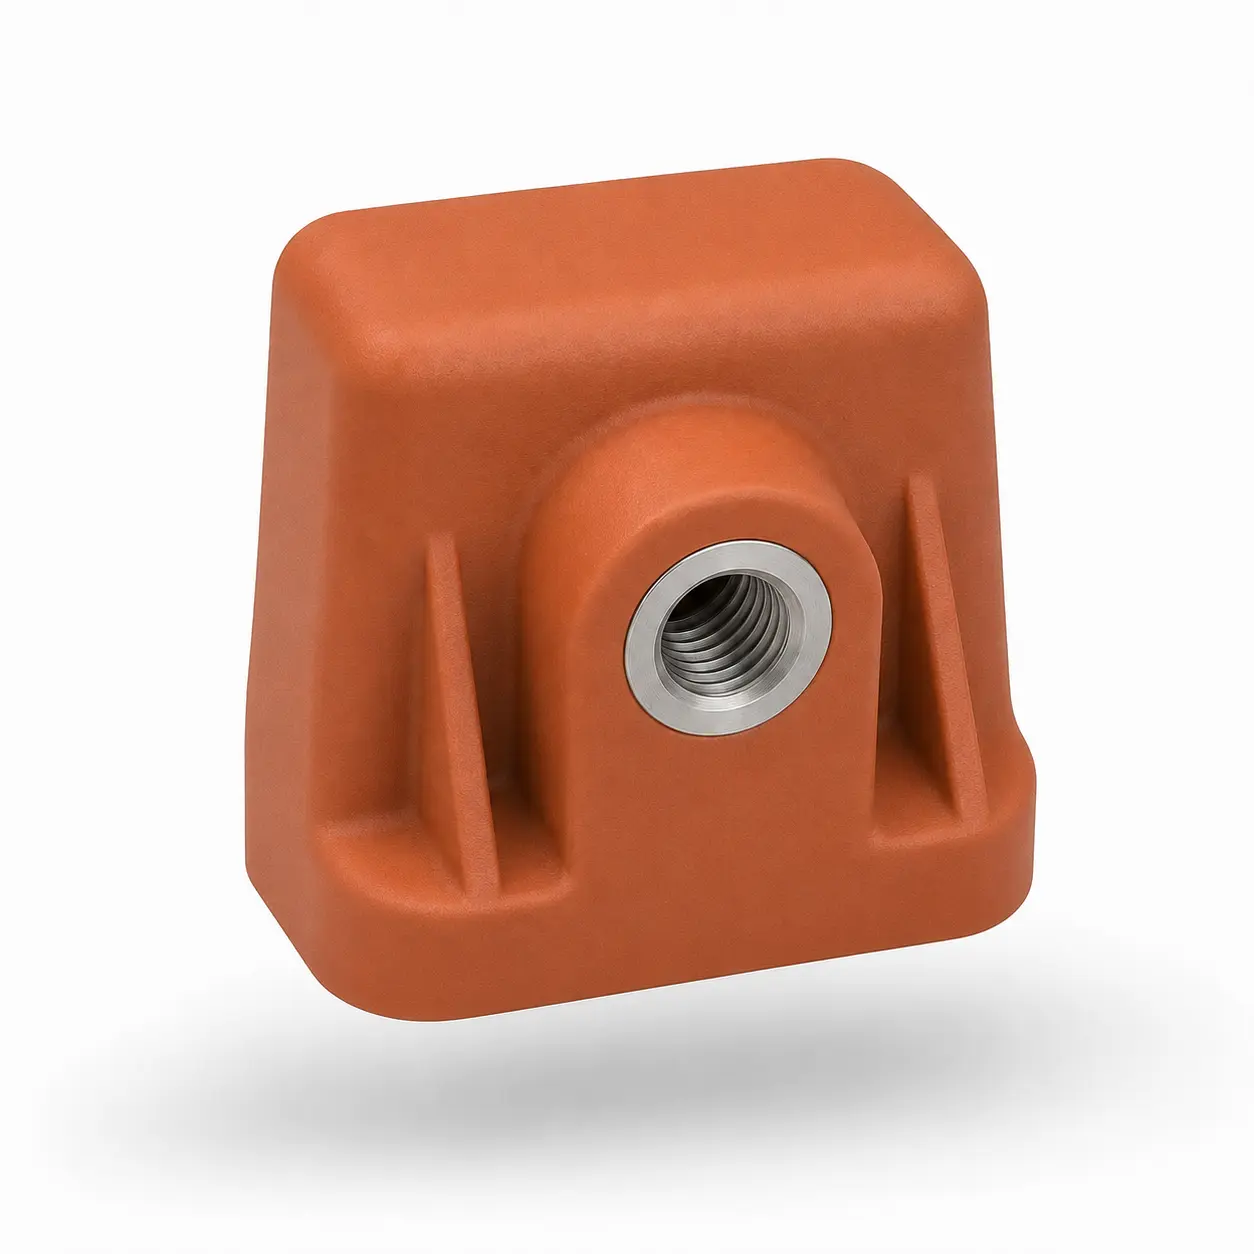
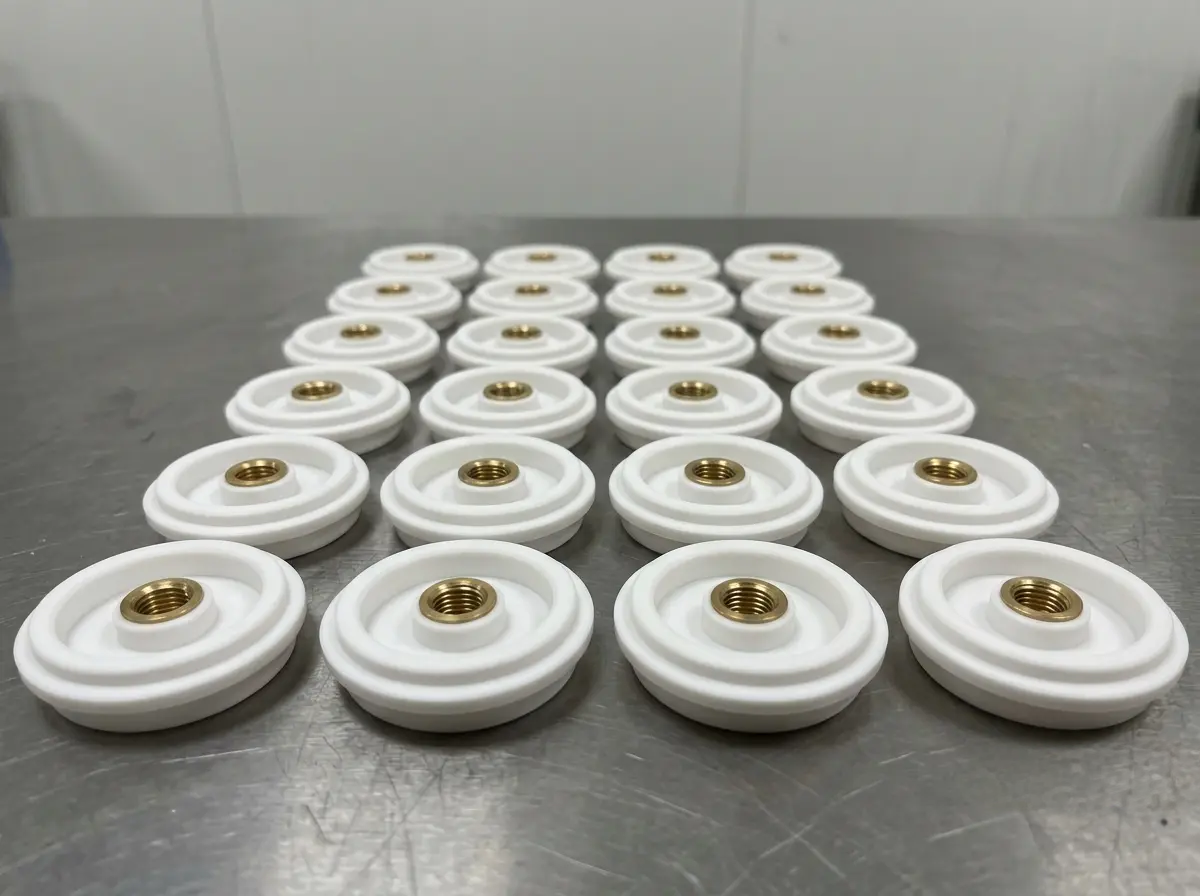
Diese Beispiele zeigen typische Bauteile, bei denen Metalleinlegeteile Gewinde, Lagerflächen, elektrische Kontakte oder lokale Verstärkungen bereitstellen. Geometrie und Positionierung des Einlegeteils, Kunststoffwerkstoff sowie Anforderungen an die Haltekraft werden projektspezifisch geprüft.
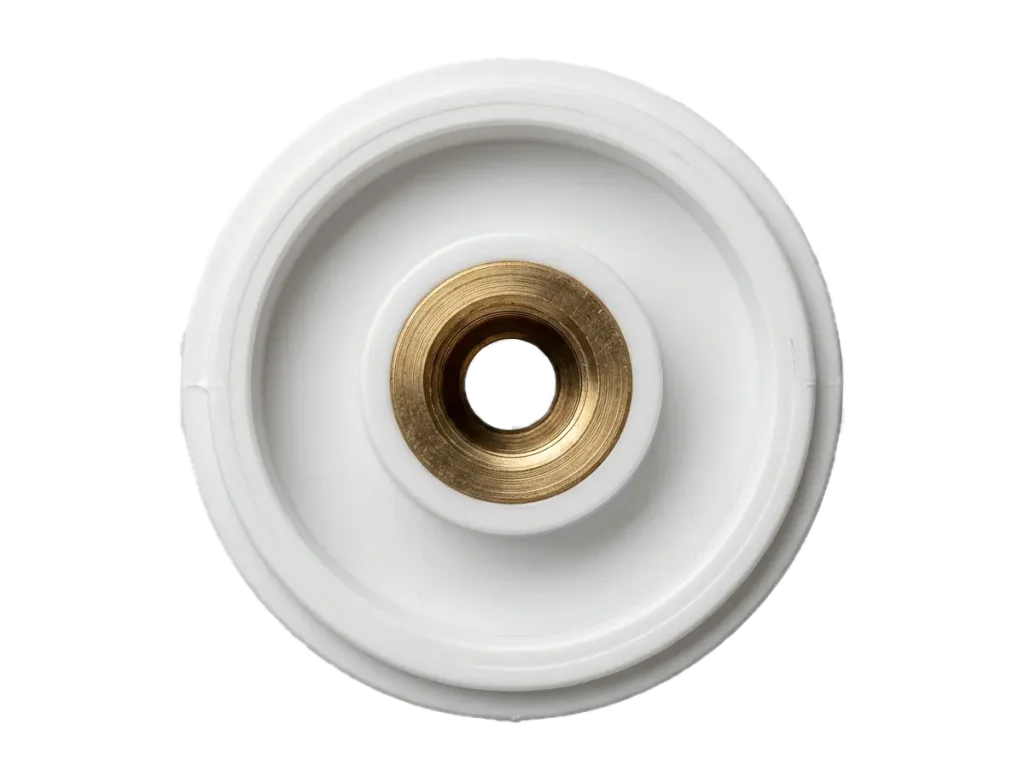
- Gewindetragende Befestigungskomponenten
- Zahnräder, Riemenscheiben und Rollen mit Buchsen
- Elektrische Steckverbinder und Anschlussgehäuse
- Bauteile mit eingebetteten Stiften oder Kontakten
Werkstoffe und Fertigungsoptionen
Formwerkstoff und Einlegeteil werden als Gesamtsystem bewertet. Werkstoffeigenschaften, Geometrie des Einlegeteils, Produktionsvolumen und Bestückungsverfahren beeinflussen Werkzeugauslegung und Prozesseinrichtung. Stepstone koordiniert die Bereitstellung der Einlegeteile, den Werkzeugbau, die Bemusterung und die Produktion über sein Fertigungsnetzwerk.
Übliche Werkstoffe für den Einlegeteilspritzguss
Unverstärkte und glasfaserverstärkte Typen werden eingesetzt, wenn hohe Festigkeit, Steifigkeit, Verschleißbeständigkeit oder Temperaturbeständigkeit gefordert sind. Feuchtigkeitsaufnahme, Formschwindung und Spannungen im Bereich der Metalleinlegeteile müssen bei der Werkstoff- und Bauteilauslegung berücksichtigt werden.
ABS wird häufig für formstabile Gehäuse und allgemeine Industriebauteile eingesetzt. PC bietet eine höhere Schlagzähigkeit und Temperaturbeständigkeit, während PC-ABS die Schlagzähigkeit mit einer einfacheren Verarbeitung kombiniert. Die endgültige Werkstoffgüte wird entsprechend Belastung, Betriebstemperatur und Maßanforderungen ausgewählt.
POM bietet geringe Reibung, hohe Verschleißbeständigkeit und Maßstabilität für Zahnräder, Rollen, Führungen und bewegliche Bauteile. Da der Werkstoff von Natur aus keine gute stoffschlüssige Verbindung mit Metall eingeht, benötigt das Einlegeteil in der Regel Nuten, Rändelungen oder andere mechanische Haltemerkmale.
PP und HDPE werden eingesetzt, wenn geringe Dichte, Chemikalienbeständigkeit oder Feuchtigkeitsbeständigkeit erforderlich sind. Ihre Schwindung, Flexibilität und begrenzte Haftung auf Metall machen die Geometrie des Einlegeteils, die umgebende Wanddicke und mechanische Haltemerkmale zu wichtigen Auslegungsfaktoren.
Übliche Werkstoffe für Einlegeteile sind Messing, Edelstahl und Kohlenstoffstahl. Gewindeeinsätze, Buchsen, Hülsen, Stifte und elektrische Kontakte werden entsprechend mechanischer Belastung, Korrosionsbeanspruchung, Leitfähigkeit und funktionalen Anforderungen ausgewählt.
Werkzeug- und Prozessanforderungen
Werkzeugbau und Formvorbereitung
Das Spritzgießwerkzeug wird mit speziellen Aufnahme-, Abstütz- und Dichtmerkmalen ausgelegt, die jedes Einlegeteil während des Einspritzvorgangs sicher positionieren. Anschnitt, Entlüftung, Wanddicken und Auswerfung werden geprüft, um eine Verlagerung der Einlegeteile, Lufteinschlüsse und lokale Formspannungen zu reduzieren.
Vorhandene Werkzeuge werden hinsichtlich Kavitätszustand, Aufnahme und Abstützung der Einlegeteile, Anschnitt, Entlüftung und Maschinenkompatibilität geprüft. Eine Änderung wird nur in Betracht gezogen, wenn das Werkzeug die Position der Einlegeteile sicher einhalten und Gewinde, Bohrungen sowie Dichtflächen schützen kann.
Rändelungen, Nuten, Abflachungen, Hinterschneidungen oder Querbohrungen können Widerstand gegen Ausziehen oder Verdrehen bieten. Ihre Geometrie muss eine ausreichende Verankerung gewährleisten, ohne scharfe Übergänge oder übermäßige Spannungen im umgebenden Kunststoff zu erzeugen.
Abmessungen, Toleranzen, Oberflächenzustand und Orientierung der Einlegeteile müssen über alle Produktionslose hinweg konstant bleiben. Je nach Werkstoff des Einlegeteils, eingesetztem Formwerkstoff und Prozessanforderungen können Reinigung, Prüfung oder Vorwärmung spezifiziert werden.
Bestückungs- und Produktionsanforderungen
Das Einlegeteil muss so aufgenommen und abgestützt werden, dass es während des Spritzgießens in der geforderten Position verbleibt. Das Positionierkonzept wird entsprechend der Geometrie des Einlegeteils und den Maßanforderungen festgelegt.
Bei der Festlegung des Bestückungsverfahrens werden Orientierung und Handhabungsanforderungen der Einlegeteile sowie das Produktionsvolumen geprüft. Die manuelle Bestückung eignet sich in der Regel für kleinere Stückzahlen und Bauteile mit unterschiedlichen Einlegeteilvarianten.
Koordination von Qualitätssicherung und Prüfung
Formwerkstoff und Einlegeteil werden gemeinsam bewertet, da Werkstoffverträglichkeit, Anforderungen an die Verbindung, Bauteilgeometrie und Einsatzbedingungen die Werkzeugauslegung und Prozesseinrichtung beeinflussen. Stepstone koordiniert die spezifizierte Werkstoffkombination, den Werkzeugbau, die Bemusterung und die Produktion über sein Fertigungsnetzwerk.
Qualitätsprüfung vor Produktionsbeginn
- Technische Zeichnungen, 3D-Daten und Revisionsstand
- Werkstoffspezifikationen für Kunststoff und Einlegeteile
- Geometrie, Positionierung und mechanische Haltemerkmale der Einlegeteile
- Kritische Maßanforderungen, Bemusterung, Prüfumfang und Abnahmekriterien
Projekt- und Fertigungskoordination
- Status von Werkzeugerprobung und Musterfreigabe
- Angebots- und Produktionsnachverfolgung
- Projektspezifische Prüf- und Dokumentationsanforderungen
- Versandkoordination über einen zentralen Ansprechpartner
Ein intelligenterer Ansatz für Fertigungsprojekte
Umfassende Fertigungskompetenz
Über ein sorgfältig ausgewähltes Netzwerk spezialisierter Fertigungspartner stellen wir die passenden Kapazitäten für anspruchsvolle Industrieprojekte bereit – von einzelnen Bauteilen bis hin zu vollständig integrierten Fertigungslösungen.
Ein Partner für Ihren gesamten Fertigungsbedarf
Von der technischen Prüfung und Lieferantenauswahl bis zur Produktion, Qualitätssicherung und Logistik steuern wir den gesamten Fertigungsprozess über einen zentralen Ansprechpartner.
Zuverlässigkeit als Grundlage
Jedes Projekt wird mit einem klaren Fokus auf Qualität, Transparenz und Termintreue betreut. Von der ersten Anfrage bis zur finalen Lieferung übernehmen wir die Verantwortung dafür, dass die Produktion kontrolliert und planmäßig verläuft.
Angaben für Ihre Angebotsanfrage
Für eine effiziente Bewertung Ihres Einlegeteilspritzgussprojekts stellen Sie bitte die verfügbaren technischen, werkzeugbezogenen und kaufmännischen Informationen mit Ihrer Anfrage bereit. Eine klare Dokumentation erleichtert die Prüfung von Einlegeteilspezifikationen, Werkzeuganforderungen, Produktionsplanung, Prüfumfang und Projektterminen.
Technische Zeichnungen und 3D-Modelle
Stellen Sie die verfügbaren 2D-Zeichnungen und 3D-CAD-Daten des Fertigteils sowie jedes Einlegeteils bereit, einschließlich Abmessungen, Toleranzen und Revisionsstand. Position und Ausrichtung der Einlegeteile müssen eindeutig gekennzeichnet sein.
Werkstoff- und Farbanforderungen
Geben Sie Polymertyp, Werkstoffgüte und Farbe sowie Werkstoff, Oberflächenzustand oder Beschichtung des Einlegeteils an. Führen Sie außerdem Betriebsbedingungen und Konformitätsanforderungen auf, die die Werkstoffauswahl beeinflussen.
Mengen und Lieferplan
Geben Sie Erstmusterstückzahlen, Bestellmengen, Jahresbedarf und gewünschte Liefertermine an. Die Mengenangaben beeinflussen Kavitätenzahl, Werkzeugausführung, Produktionsplanung und Umfang der Angebotserstellung.
Bauteil- und Oberflächenanforderungen
Kennzeichnen Sie kritische Maße, Position und Ausrichtung der Einlegeteile, Gewinde- oder Durchgangsbohrungsanforderungen, funktionale Schnittstellen, Sichtflächen und zulässige optische Grenzwerte. Geben Sie auch Anforderungen an nachgelagerte Oberflächenbearbeitung oder Montage an.
Werkzeugstatus und -anforderungen
Geben Sie an, ob ein neues Spritzgießwerkzeug erforderlich ist oder ein vorhandenes kundeneigenes Werkzeug verwendet wird. Stellen Sie für vorhandene Werkzeuge Zeichnungen, Abmessungen, Kavitätenzahl, Angaben zur Maschinenschnittstelle und Zustandsnachweise bereit.
Anforderungen an Qualität und Musterfreigabe
Definieren Sie Musterfreigabe, Prüfberichte, Werkstoffzeugnisse, Rückverfolgbarkeit, Fähigkeitsnachweise und sonstige Abnahmekriterien. Diese Anforderungen sollten vor Werkzeugfreigabe und Produktionsstart vereinbart werden.
Ihr Einlegeteilspritzgussprojekt besprechen
Übermitteln Sie Ihre Zeichnungen, Angaben zum Formwerkstoff, Einlegeteilspezifikationen, Werkzeugdaten und Produktionsanforderungen, um die technische Prüfung zu starten. Stepstone prüft die verfügbaren Unterlagen und koordiniert Angebotserstellung, Werkzeugerprobung, Produktion, Prüfung und Lieferung.
Ein Partner. Volle technische Verantwortung.
CNC-Drehen
CNC-Fräsen
Spritzgießen
Blechbiegen
Laserschneiden