Umspritzen
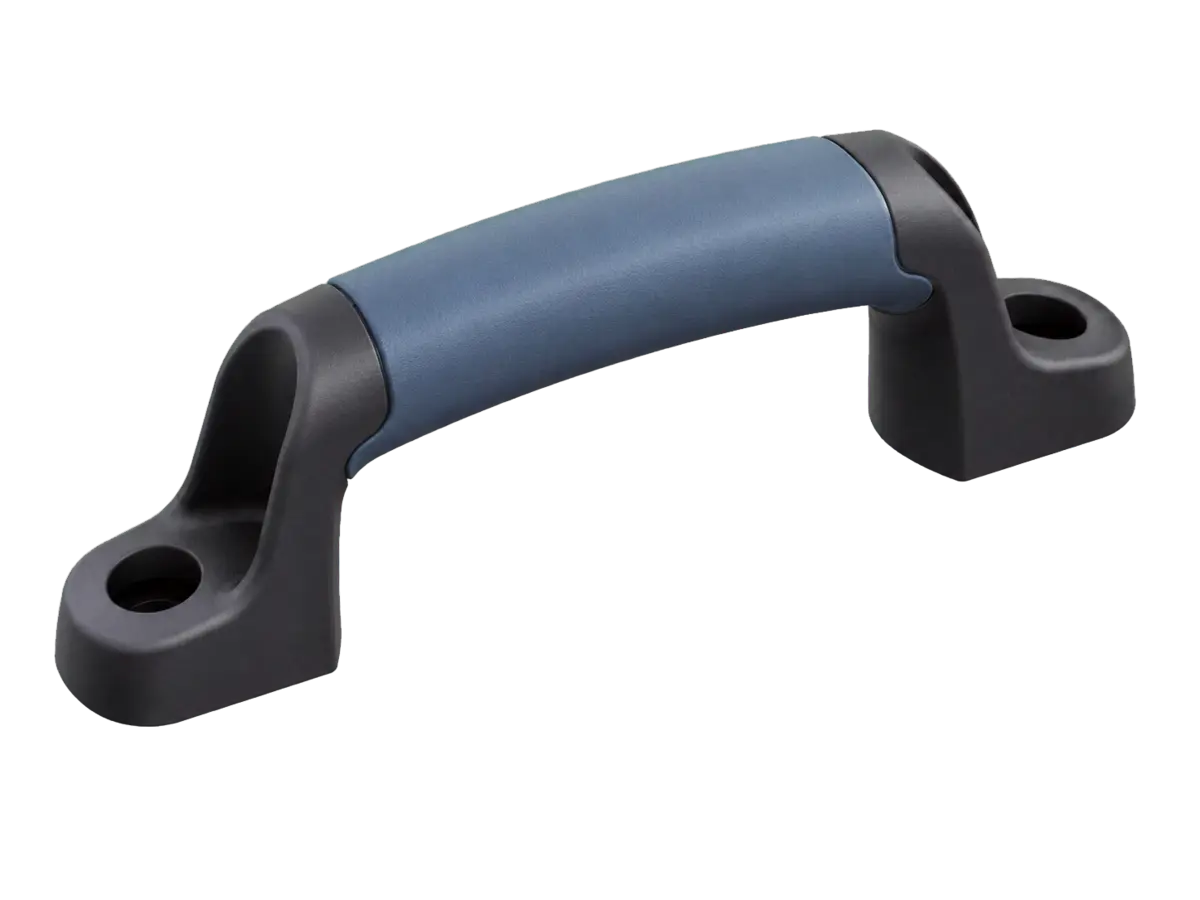
Umspritzen von Industriebauteilen
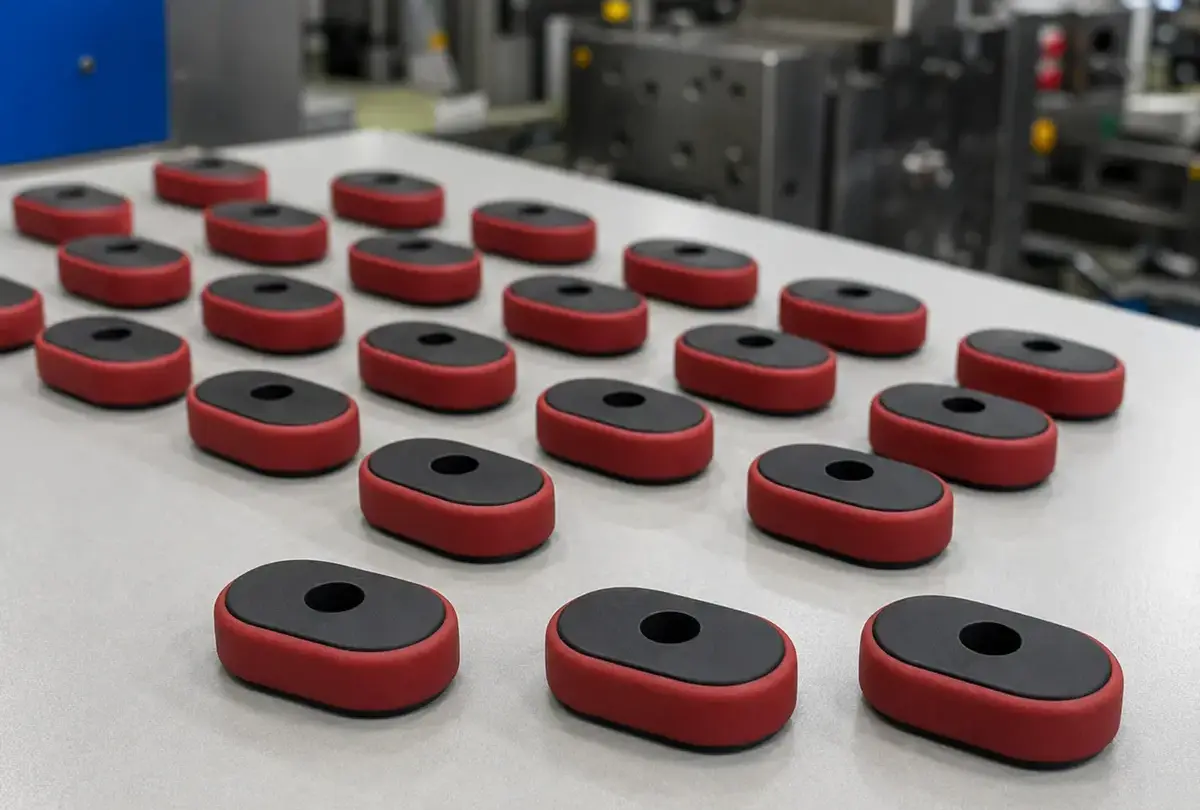
Beim Umspritzen wird ein geformtes Trägerteil mit einem zweiten Werkstoff kombiniert, um in definierten Bauteilbereichen Griffigkeit, Abdichtung, Isolierung, Dämpfung oder Oberflächenschutz zu erzeugen. Typische Anwendungen sind Griffe, Gehäuse, Bedienelemente, Steckverbinder und abgedichtete Schnittstellen.
Stepstone koordiniert die Prüfung der Werkstoffverträglichkeit, den Werkzeugbau, die Bemusterung, die Produktion und die Prüfung über sein Fertigungsnetzwerk. Die Verbundanforderungen werden anhand der Geometrie des Trägerteils, mechanischer Verankerungen, der Einsatzbedingungen und des Produktionsvolumens bewertet.
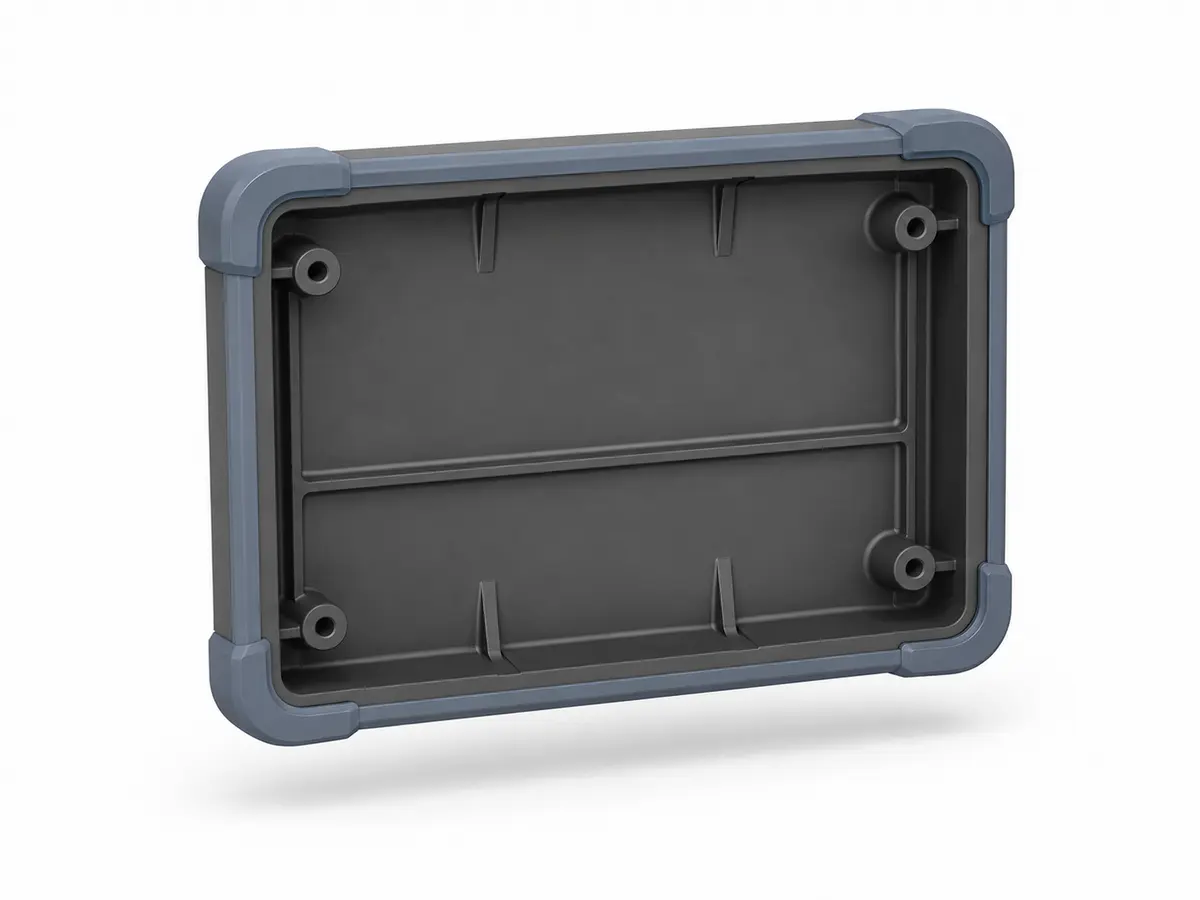
Typische umspritzte Bauteile
Die aufgeführten Beispiele zeigen typische umspritzte Bauteile, die über das Fertigungsnetzwerk von Stepstone hergestellt werden. Werkstoffverträglichkeit von Trägerteil und Umspritzung, Verbund, Bauteilgeometrie, Werkzeugauslegung und Prüfanforderungen werden auf Grundlage der Projektdokumentation und Produktionsmengen festgelegt.
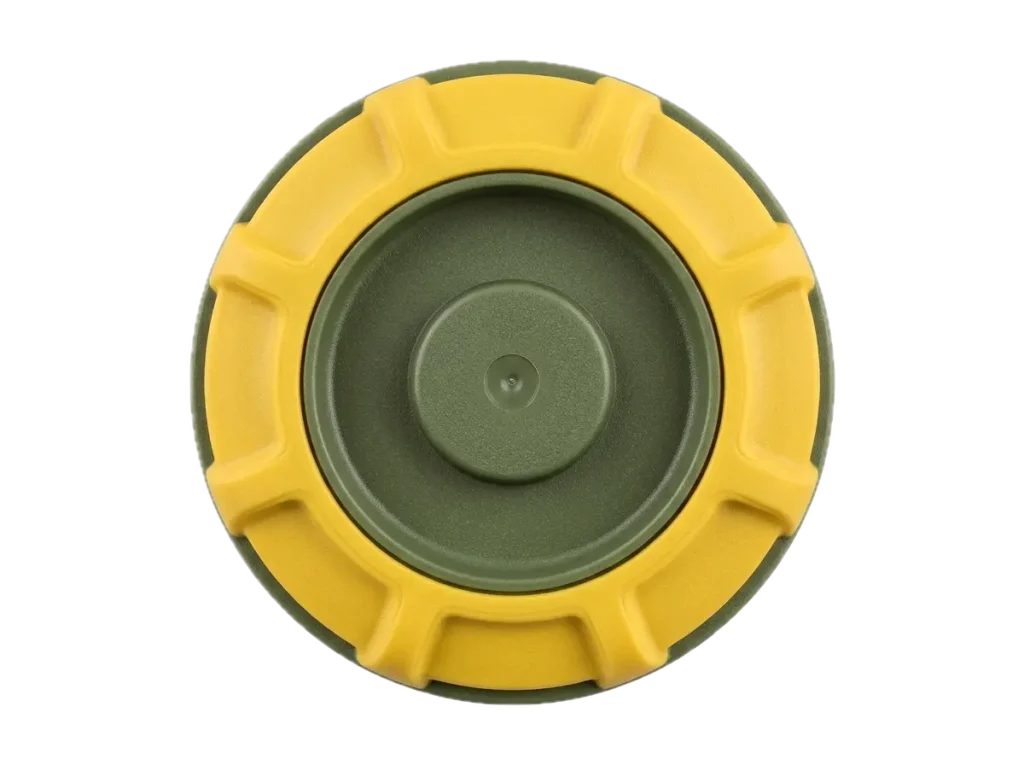
- Handgriffe und Griffflächen
- Abgedichtete Gehäuse und Abdeckungen
- Bedienknöpfe und Taster
- Kabel- und Steckverbinderkomponenten
- Schutzpuffer und Kantenschutzprofile
Werkstoffe und Fertigungsoptionen
Träger- und Umspritzwerkstoff werden gemeinsam bewertet, da Werkstoffverträglichkeit, Anforderungen an den Verbund, Bauteilgeometrie und Einsatzbedingungen die Werkzeugauslegung und Prozesseinrichtung beeinflussen. Stepstone koordiniert die spezifizierte Werkstoffkombination, den Werkzeugbau, die Bemusterung und die Produktion über sein Fertigungsnetzwerk.
Übliche Werkstoffkombinationen für das Umspritzen
PP kann mit haftungsmodifiziertem TPE oder TPV kombiniert werden, um leichte Griffe, Dichtungen und flexible Oberflächenzonen herzustellen. Da der Verbund je nach Rezeptur variiert, sollten die Werkstoffgüte des Trägerteils, die Umspritzgüte, die Härte und etwaige mechanische Haltemerkmale gemeinsam bewertet werden.
ABS bildet ein formstabiles Trägerteil für Gehäuse, Griffe und Bedienelemente; kompatible TPE-Typen ergänzen lokale Dichtungen, Dämpfungsbereiche oder haptische Oberflächen. Die Verbundfestigkeit hängt von den spezifizierten Werkstoffgüten, dem Oberflächenzustand, der Wandgeometrie und den Spritzgießparametern ab.
Trägerteile aus PC und PC-ABS werden eingesetzt, wenn Schlagzähigkeit und Maßstabilität gefordert sind; ausgewählte TPE-Typen werden auf Griff-, Dicht- oder Schutzbereiche aufgebracht. Temperaturverträglichkeit, Spannungsrissrisiko, Werkstoffhaftung und optische Grenzverläufe sollten vor der Werkzeugfreigabe bestätigt werden.
PA6 und PA66 bilden hochfeste Trägerteile für Griffe und andere lasttragende Bauteile. Kompatible TPE-Typen können auf Kontakt- oder Dichtbereiche aufgebracht werden; dabei sind Verstärkungsanteil, Feuchtekonditionierung, Verarbeitungstemperatur und Verbundanforderungen zu berücksichtigen.
Metallische Trägerteile können mit ausgewählten TPE- oder TPU-Typen umspritzt werden, um Griffigkeit, Abdichtung, Isolierung oder Aufprallschutz bereitzustellen. Abhängig von Metall, Elastomertyp und funktionalen Belastungen müssen gegebenenfalls Oberflächenvorbereitung, Primer- oder Klebstoffsysteme, mechanische Haltemerkmale und Korrosionsschutz in der Projektdokumentation festgelegt werden.
Werkzeug- und Prozessanforderungen
Werkzeugbau und Formvorbereitung
Bei neuen Werkzeugen werden Trägerteil- und Umspritzstufe als ein Gesamtprozess bewertet. Werkzeuglayout, Übergabe oder Bestückung des Trägerteils, Dichtkanten, Anschnitt, Entlüftung und Kavitätsanforderungen werden entsprechend Bauteilgeometrie und Produktionsvolumen festgelegt.
Vorhandene kundeneigene Werkzeuge werden daraufhin bewertet, ob sie die erforderlichen Trägerteil- und Umspritzstufen unterstützen. Zeichnungen, Kavitätenzahl, Angaben zur Maschinenschnittstelle, Bauteilhandhabung und Zustandsnachweise sollten erkennen lassen, ob das Werkzeug das Trägerteil, die Umspritzung oder beide Stufen abdeckt.
Mit Werkzeugerprobungen werden Formfüllung, Positionierung des Trägerteils, Gratbildung, Verformung, Schnittstellenqualität und Verbundfestigkeit überprüft. Freigegebene Muster bilden die Referenz für Produktion und Prüfung.
Die Anforderungen an Oberflächenfinish und Textur sind für die relevanten Bereiche von Trägerteil und Umspritzung festzulegen. Werkzeugoberflächen, Werkstoffverhalten und Übergangsgrenzen werden anhand der Anforderungen an Griffigkeit, Abdichtung, Optik und Funktion bewertet.
Prozessanforderungen beim Umspritzen
Die Schnittstelle definiert Position, Dicke und Begrenzungen des Sekundärwerkstoffs. Die Übergangsgeometrie muss den Werkstofffluss unterstützen und zugleich die geforderte Griff-, Dicht- oder Schutzfunktion gewährleisten.
Das Werkzeug muss das Trägerteil reproduzierbar positionieren und entlang der Umspritzgrenze abdichten. Dichtflächen und Haltemerkmale werden geprüft, um Gratbildung, Verlagerung und Verformung des Trägerteils während des Spritzgießens zu beherrschen.
Anschnittposition, Fließweglänge, Wanddicke und Entlüftung beeinflussen die Füllung der Kavität mit dem Umspritzwerkstoff. Diese Faktoren werden geprüft, um unvollständige Füllung, Lufteinschlüsse und sichtbare Fließfehler zu reduzieren.
Bohrungen, Kanäle, Hinterschneidungen oder andere Haltemerkmale können eine mechanische Verbindung herstellen, wenn die Werkstoffhaftung allein nicht ausreicht. Ihr Einsatz richtet sich nach Bauteilgeometrie und Betriebsbelastungen.
Koordination von Qualitätssicherung und Prüfung
Stepstone koordiniert Umspritzprojekte von der Prüfung der Anforderungen an Trägerteil und Sekundärwerkstoff über Werkzeugbau, Werkzeugerprobung, Produktionsbegleitung und Versand. Qualitäts- und Dokumentationsanforderungen werden mit den vereinbarten Maß-, Verbund-, Schnittstellen- und optischen Kriterien abgestimmt.
Qualitätsprüfung vor Produktionsbeginn
- Technische Zeichnungen, 3D-Daten und Revisionsstand
- Werkstoffspezifikationen für Trägerteil und Umspritzwerkstoff
- Schnittstellengeometrie, Verbund und kritische Maßanforderungen
- Bemusterung, Prüfumfang und Abnahmekriterien
Projekt- und Fertigungskoordination
- Status von Werkzeugerprobung und Musterfreigabe
- Angebots- und Produktionsnachverfolgung
- Projektspezifische Prüf- und Dokumentationsanforderungen
- Versandkoordination über einen zentralen Ansprechpartner
Ein intelligenterer Ansatz für Fertigungsprojekte
Umfassende Fertigungskompetenz
Über ein sorgfältig ausgewähltes Netzwerk spezialisierter Fertigungspartner stellen wir die passenden Kapazitäten für anspruchsvolle Industrieprojekte bereit – von einzelnen Bauteilen bis hin zu vollständig integrierten Fertigungslösungen.
Ein Partner für Ihren gesamten Fertigungsbedarf
Von der technischen Prüfung und Lieferantenauswahl bis zur Produktion, Qualitätssicherung und Logistik steuern wir den gesamten Fertigungsprozess über einen zentralen Ansprechpartner.
Zuverlässigkeit als Grundlage
Jedes Projekt wird mit einem klaren Fokus auf Qualität, Transparenz und Termintreue betreut. Von der ersten Anfrage bis zur finalen Lieferung übernehmen wir die Verantwortung dafür, dass die Produktion kontrolliert und planmäßig verläuft.
Angaben für Ihre Angebotsanfrage
Für eine effiziente Bewertung Ihres Umspritzprojekts stellen Sie bitte die verfügbaren technischen und kaufmännischen Informationen mit Ihrer Anfrage bereit. Eine klare Dokumentation erleichtert die präzise Prüfung von Werkstoffverträglichkeit, Werkzeuganforderungen, Angebotsumfang und Projektterminen.
Technische Zeichnungen und 3D-Modelle
Stellen Sie verfügbare 2D-Zeichnungen und 3D-CAD-Daten sowohl des Trägerteils als auch des Fertigbauteils bereit, einschließlich Umspritzgrenzen, Abmessungen, Toleranzen und Revisionsstand.
Werkstoff- und Farbanforderungen
Geben Sie die Werkstoffgüten von Trägerteil und Umspritzung, Härte, Farben, Verbundanforderungen und geltende Konformitätsanforderungen an. Führen Sie außerdem Einsatzbedingungen auf, sofern sie die Werkstoffauswahl beeinflussen.
Mengen und Lieferplan
Geben Sie die benötigten Stückzahlen pro Bestellung, den geschätzten Jahresbedarf, den gewünschten Produktionsstart sowie den erforderlichen Lieferplan an.
Bauteil- und Oberflächenanforderungen
Kennzeichnen Sie kritische Maße, Abdeckung und Dicke der Umspritzung, Schnittstellengrenzen, Dichtbereiche, Oberflächenbeschaffenheit und optische Anforderungen. Bereiche ohne Umspritzung sollten in den Zeichnungen gekennzeichnet werden.
Werkzeugstatus und -anforderungen
Geben Sie an, ob ein neues Spritzgießwerkzeug erforderlich ist oder ein vorhandenes kundeneigenes Werkzeug verwendet wird. Stellen Sie für vorhandene Werkzeuge Zeichnungen, Abmessungen, Kavitätenzahl, Angaben zur Maschinenschnittstelle und Zustandsnachweise bereit.
Anforderungen an Qualität und Musterfreigabe
Definieren Sie Musterfreigabe, Prüfberichte, Werkstoffzeugnisse, Rückverfolgbarkeit, Fähigkeitsnachweise und sonstige Abnahmekriterien. Diese Anforderungen sollten vor Werkzeugfreigabe und Produktionsstart vereinbart werden.
Ihr Umspritzprojekt besprechen
Übermitteln Sie Ihre Zeichnungen, die spezifizierten Träger- und Umspritzwerkstoffe, Werkzeugdaten und Produktionsanforderungen, um die technische Prüfung zu starten. Stepstone prüft die verfügbaren Unterlagen und koordiniert Angebotserstellung, Werkzeugerprobung, Produktion, Prüfung und Lieferung.
Ein Partner. Volle technische Verantwortung.
CNC-Drehen
CNC-Fräsen
Spritzgießen
Blechbiegen
Laserschneiden