Moulage avec Inserts
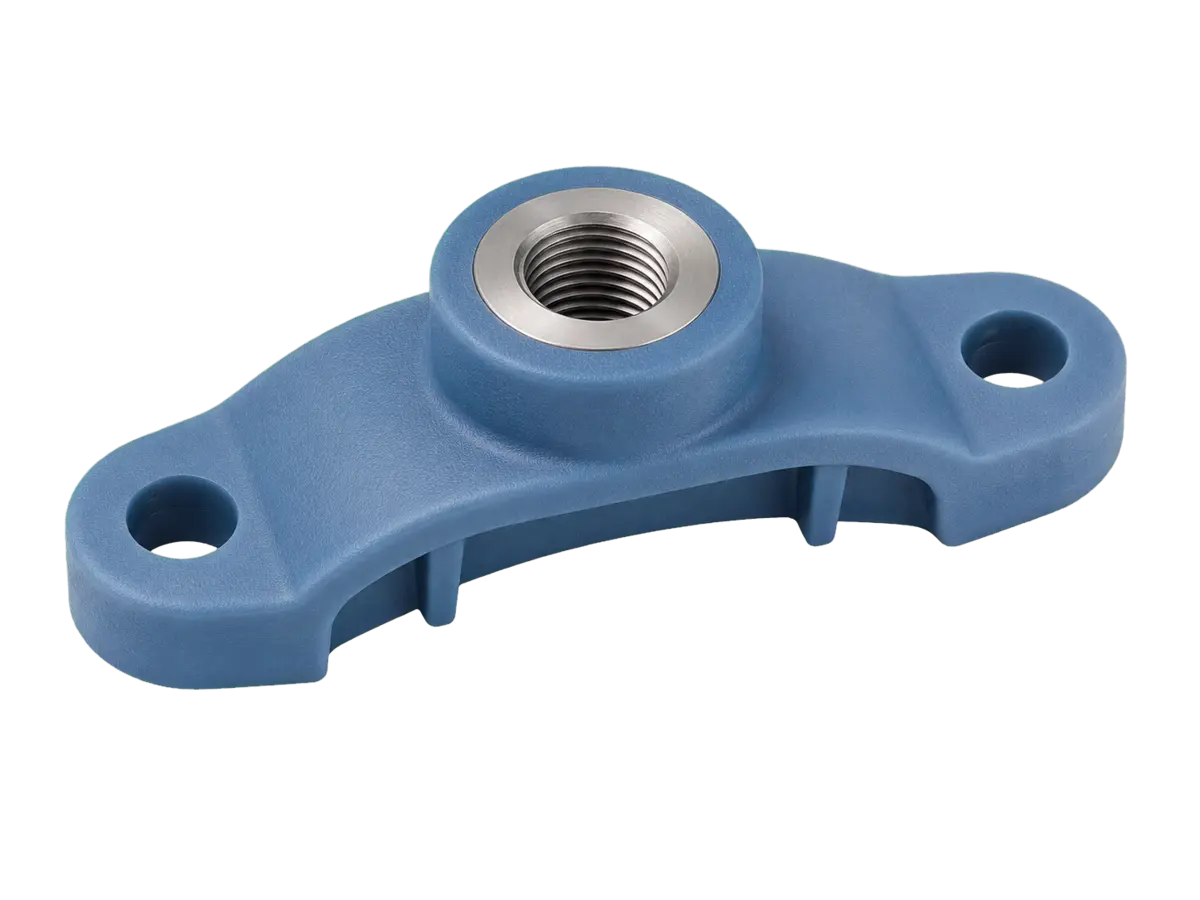
Moulage avec inserts de composants industriels
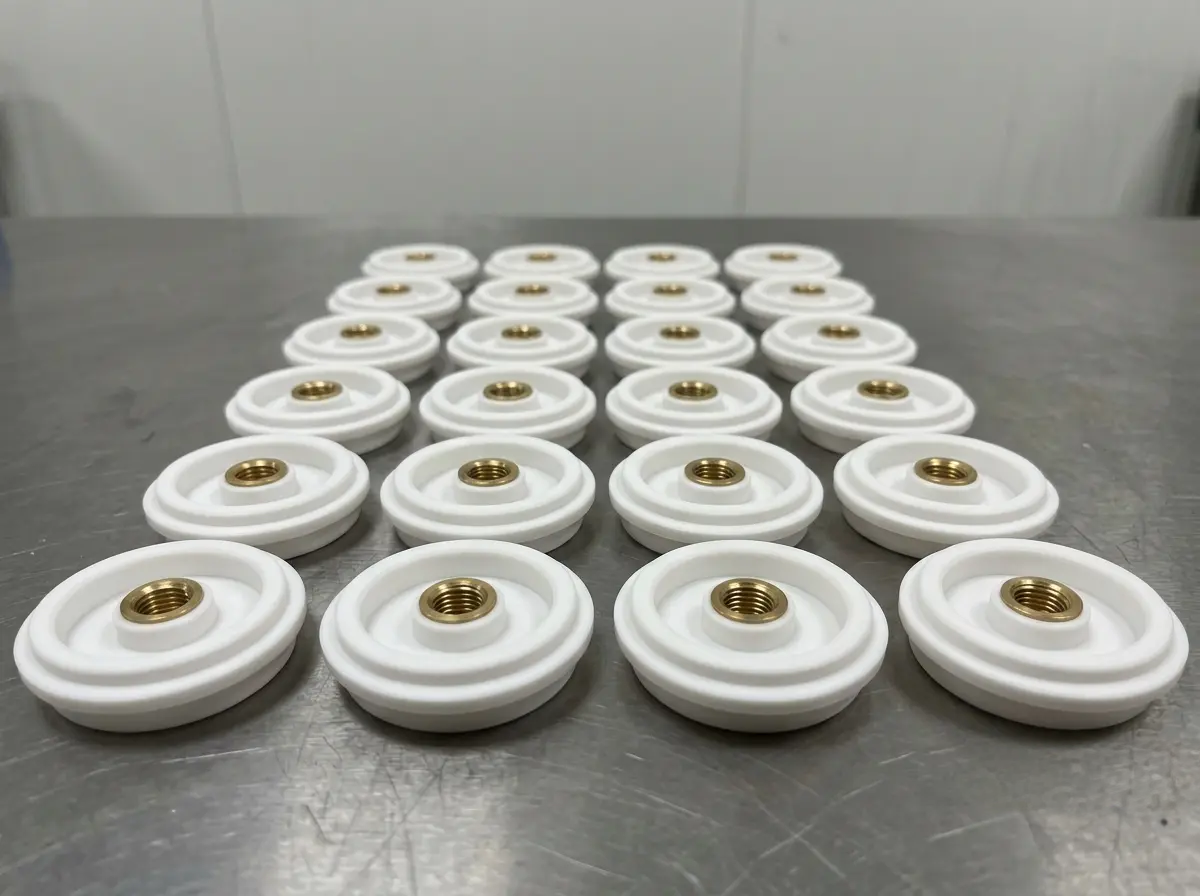
Des inserts métalliques tels que des douilles filetées, manchons, axes et contacts électriques sont positionnés dans le moule avant l’injection du plastique. Le matériau moulé forme le composant autour de l’insert, intégrant ainsi les deux matériaux au cours d’un même cycle de production.
La géométrie et le positionnement de l’insert, la compatibilité des matériaux et l’épaisseur de paroi environnante sont examinés afin de maîtriser la rétention, l’alignement et les contraintes de moulage. Lorsque cela est approprié, le procédé peut réduire les opérations d’assemblage secondaires et le nombre de pièces.
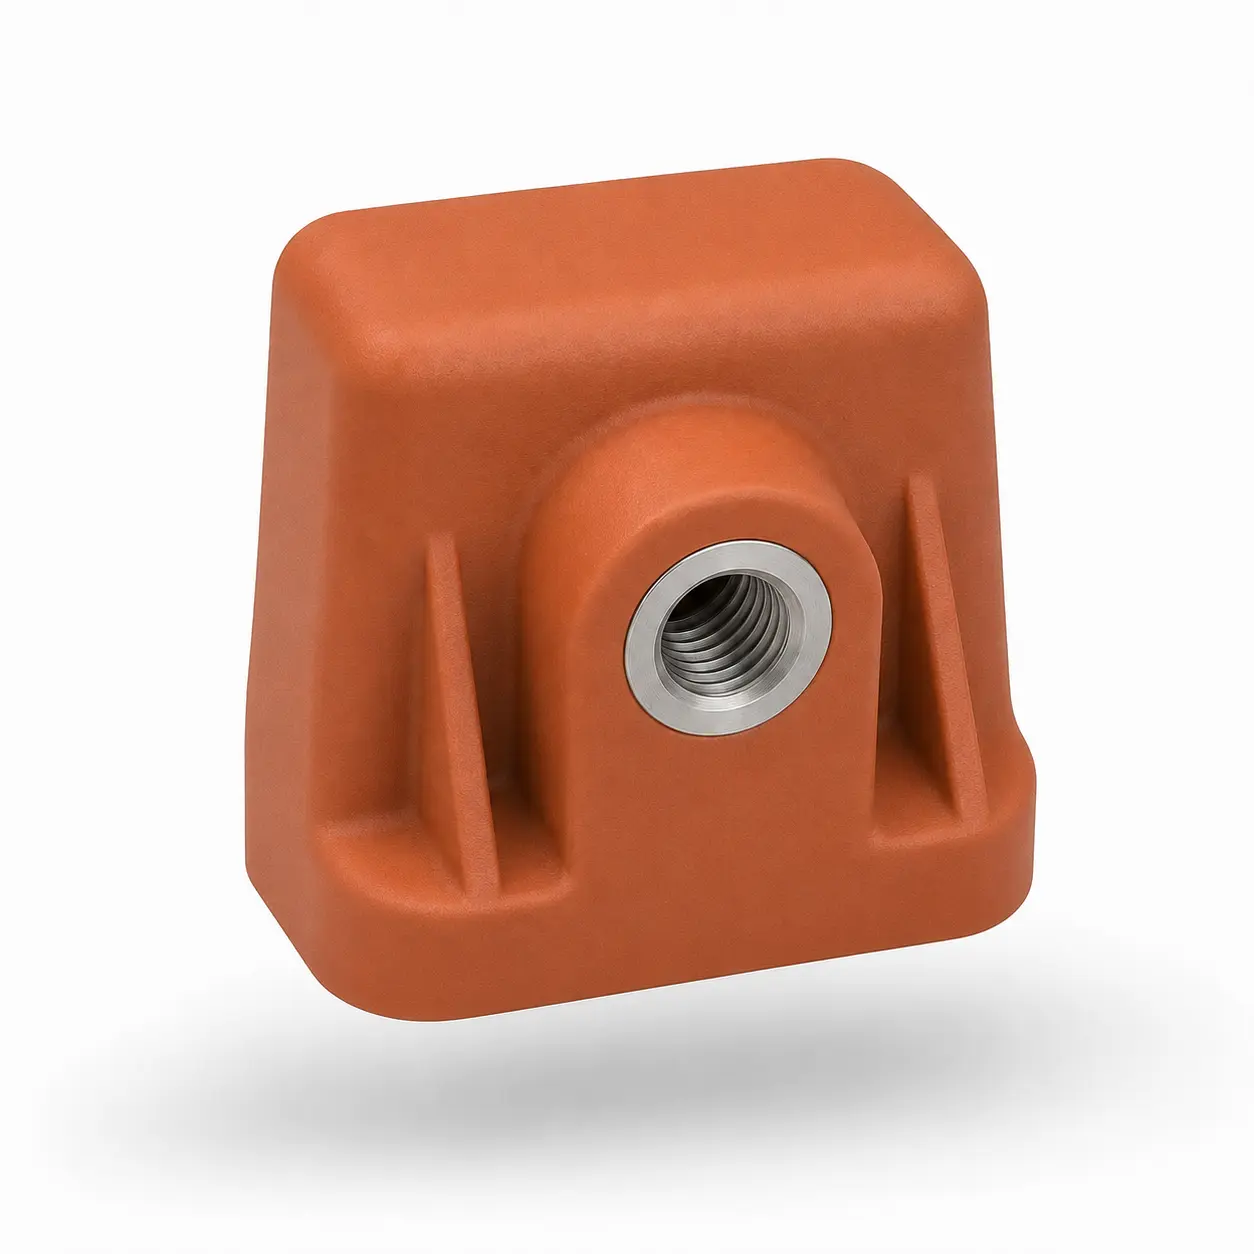
Pièces couramment moulées avec inserts
Ces exemples correspondent à des composants courants dans lesquels des inserts métalliques assurent des filetages, des surfaces de palier, un contact électrique ou un renforcement local. La géométrie et le positionnement de l’insert, le matériau plastique et les exigences de rétention sont examinés pour chaque projet.
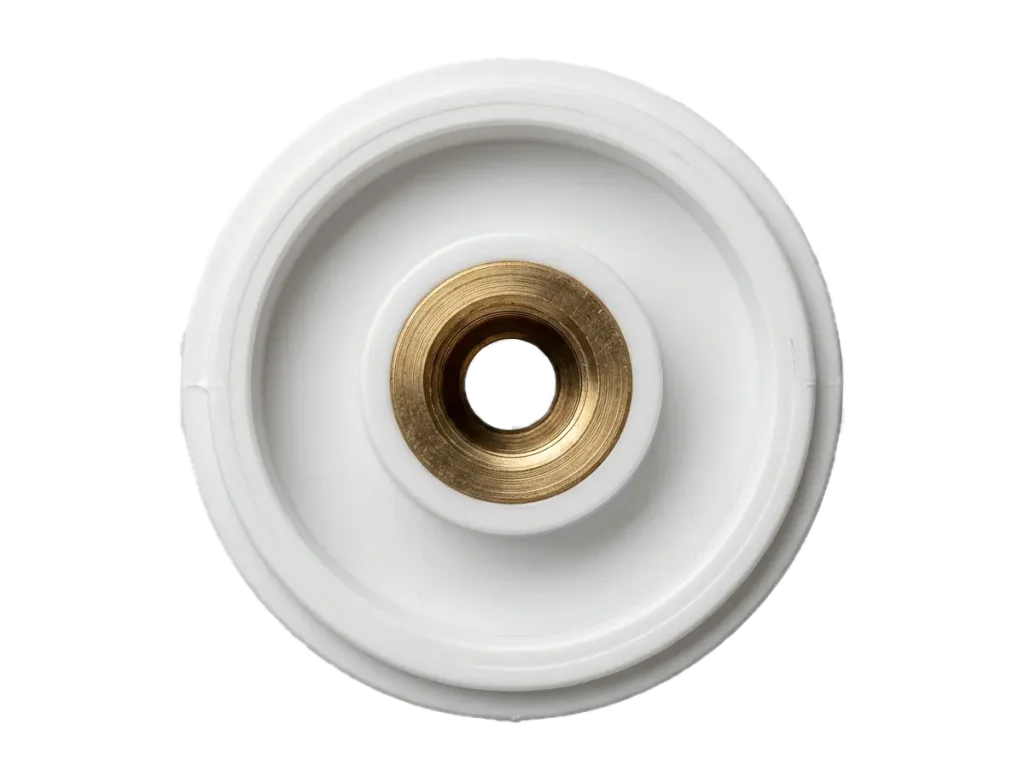
- Composants de fixation filetés
- Engrenages, poulies et galets avec bagues
- Connecteurs électriques et boîtiers de bornes
- Composants avec axes ou contacts intégrés
Matériaux et options de finition
La résine moulée et l’insert sont évalués comme un seul système. Les propriétés du matériau, la géométrie de l’insert, le volume de production et la méthode de chargement influent sur l’outillage et le réglage du procédé. Stepstone coordonne l’approvisionnement des inserts, l’outillage, l’échantillonnage et la production au sein de son réseau de fabrication.
Matériaux courants pour le moulage avec inserts
Les nuances non chargées et renforcées de fibres de verre sont utilisées lorsqu’une résistance mécanique, une rigidité, une résistance à l’usure ou une tenue en température sont requises. L’absorption d’humidité, le retrait au moulage et les contraintes autour des inserts métalliques doivent être pris en compte lors de la conception du matériau et de la pièce.
L’ABS est couramment utilisé pour les boîtiers rigides et les composants industriels généraux. Le PC offre une résistance plus élevée aux chocs et à la température, tandis que le PC-ABS associe tenue aux chocs et facilité de transformation. La nuance finale est sélectionnée selon la charge, la température d’exploitation et les exigences dimensionnelles.
Le POM offre un faible frottement, une résistance à l’usure et une stabilité dimensionnelle pour les engrenages, galets, guides et composants mobiles. Le matériau n’adhérant naturellement pas bien au métal, l’insert nécessite généralement des rainures, moletages ou autres dispositifs de rétention mécanique.
Le PP et le PEHD sont utilisés lorsqu’une faible densité, une résistance chimique ou une résistance à l’humidité sont requises. Leur retrait, leur flexibilité et leur adhérence limitée au métal font de la géométrie de l’insert, de l’épaisseur de paroi environnante et de la rétention mécanique des facteurs de conception importants.
Les matériaux d’inserts courants comprennent le laiton, l’acier inoxydable et l’acier au carbone. Les inserts filetés, bagues, manchons, axes et contacts électriques sont sélectionnés selon la charge mécanique, l’exposition à la corrosion, la conductivité et les exigences fonctionnelles.
Exigences relatives à l’outillage et au procédé
Préparation des outillages et des moules
Le moule est conçu avec des dispositifs spécifiques permettant de positionner, soutenir et assurer l’étanchéité de chaque insert pendant l’injection. Les points d’injection, la mise à l’air, l’épaisseur de paroi et l’éjection sont examinés afin de réduire les déplacements des inserts, les poches d’air et les contraintes locales de moulage.
Les outillages existants sont examinés au regard de l’état des empreintes, du positionnement et du maintien des inserts, des points d’injection, de la mise à l’air et de la compatibilité machine. Une modification n’est envisagée que si le moule peut maintenir la position de l’insert et protéger les filetages, alésages et surfaces d’étanchéité.
Des moletages, rainures, méplats, contre-dépouilles ou trous transversaux peuvent résister à l’arrachement ou à la rotation. Leur géométrie doit assurer une rétention suffisante sans créer de transitions vives ni de contraintes excessives dans le plastique environnant.
Les dimensions, tolérances, états de surface et orientations des inserts doivent rester constants d’un lot de production à l’autre. Le nettoyage, le contrôle ou le préchauffage peuvent être spécifiés selon le matériau de l’insert, la résine moulée et les exigences du procédé.
Chargement des inserts et exigences de production
L’insert doit être positionné et maintenu de manière à rester à l’emplacement requis pendant le moulage. La méthode de positionnement est définie selon la géométrie de l’insert et les exigences dimensionnelles.
L’orientation de l’insert, les exigences de manutention et le volume de production sont examinés lors du choix de la méthode de chargement. Le chargement manuel convient généralement aux faibles volumes et aux pièces comportant différentes variantes d’inserts.
Coordination de la qualité et des inspections
Le plastique moulé et l’insert métallique sont évalués conjointement, car la compatibilité des matériaux, la géométrie et le positionnement de l’insert, les dispositifs de rétention mécanique et les conditions d’utilisation influencent l’outillage et le réglage du procédé. Stepstone coordonne la combinaison de matériaux spécifiée, l’approvisionnement des inserts, l’outillage, l’échantillonnage et la production au sein de son réseau de fabrication.
Revue qualité avant production
- Plans techniques, données 3D et état de révision
- Spécifications du polymère et du matériau de l’insert métallique
- Géométrie, position, dispositifs de rétention de l’insert et exigences dimensionnelles critiques
- Échantillonnage, étendue des contrôles et critères d’acceptation
Coordination du projet et de la fabrication
- État des essais de moule et de l’approbation des échantillons
- Devis et suivi de production
- Exigences de contrôle et de documentation propres au projet
- Coordination des expéditions par l’intermédiaire d’un interlocuteur unique
Une approche plus intelligente des projets de fabrication
Expertise étendue en fabrication
Grâce à un réseau soigneusement sélectionné de spécialistes de la fabrication, nous réunissons les compétences nécessaires aux projets industriels complexes, des composants individuels aux solutions de production entièrement intégrées.
Un partenaire pour chaque besoin de fabrication
De la revue technique et de la sélection des fournisseurs à la production, à l’assurance qualité et à la logistique, nous pilotons l’ensemble du processus de fabrication par l’intermédiaire d’un interlocuteur unique.
Une organisation axée sur la fiabilité
Chaque projet est piloté en mettant l’accent sur la qualité, la transparence et le respect des délais de livraison. De la première demande à l’expédition finale, nous assumons la responsabilité du maintien de la production sous contrôle.
Éléments à inclure dans votre demande de devis
Pour évaluer efficacement votre projet de moulage avec inserts, veuillez joindre à votre demande les informations techniques, d’outillage et commerciales disponibles. Une documentation claire nous permet d’examiner les spécifications des inserts, les exigences du moule, la planification de la production, l’étendue des contrôles et le calendrier du projet.
Plans techniques et modèles 3D
Fournissez les plans 2D et fichiers CAO 3D disponibles pour le composant fini et chaque insert, y compris les dimensions, tolérances et l’état de révision. La position et l’orientation des inserts doivent être clairement identifiées.
Exigences relatives au matériau et à la couleur
Précisez le type, la nuance et la couleur du polymère, ainsi que le matériau, la finition ou le revêtement de l’insert. Incluez toute condition d’exploitation ou exigence de conformité influant sur le choix des matériaux.
Quantités et calendrier de livraison
Indiquez les quantités d’échantillons initiaux, les quantités de commande, la demande annuelle et les dates de livraison cibles. Les informations de volume influent sur le nombre d’empreintes, la construction du moule, la planification de la production et le périmètre du devis.
Exigences relatives à la pièce et à la surface
Identifiez les dimensions critiques, l’emplacement et l’orientation des inserts, les exigences relatives aux filetages ou trous traversants, les interfaces fonctionnelles, les surfaces esthétiques et les limites visuelles autorisées. Incluez toute exigence de finition secondaire ou d’assemblage.
État et exigences de l’outillage
Indiquez si un nouveau moule est nécessaire ou si un moule existant appartenant au client sera utilisé. Pour un outillage existant, fournissez les plans, dimensions, nombre d’empreintes, détails d’interface machine et relevés d’état.
Approbation de la qualité et des échantillons
Définissez l’approbation des échantillons, les rapports de contrôle, les certificats matière, la traçabilité, les études de capabilité ou d’autres critères d’acceptation. Ces exigences doivent être convenues avant l’approbation du moule et le lancement en production.
Échangez avec nous sur votre projet de moulage avec inserts
Transmettez vos plans, le matériau moulé, les spécifications des inserts, les informations relatives à l’outillage et les exigences de production afin d’entamer une revue technique. Stepstone examine la documentation disponible et coordonne le devis, les essais de moule, la production, le contrôle et la livraison.
Un partenaire unique. Une responsabilité technique complète.
Services de fraisage CNC
Services de tournage CNC
Traitements de surface
Ensembles de tôlerie
Services de pliage