Surmoulage
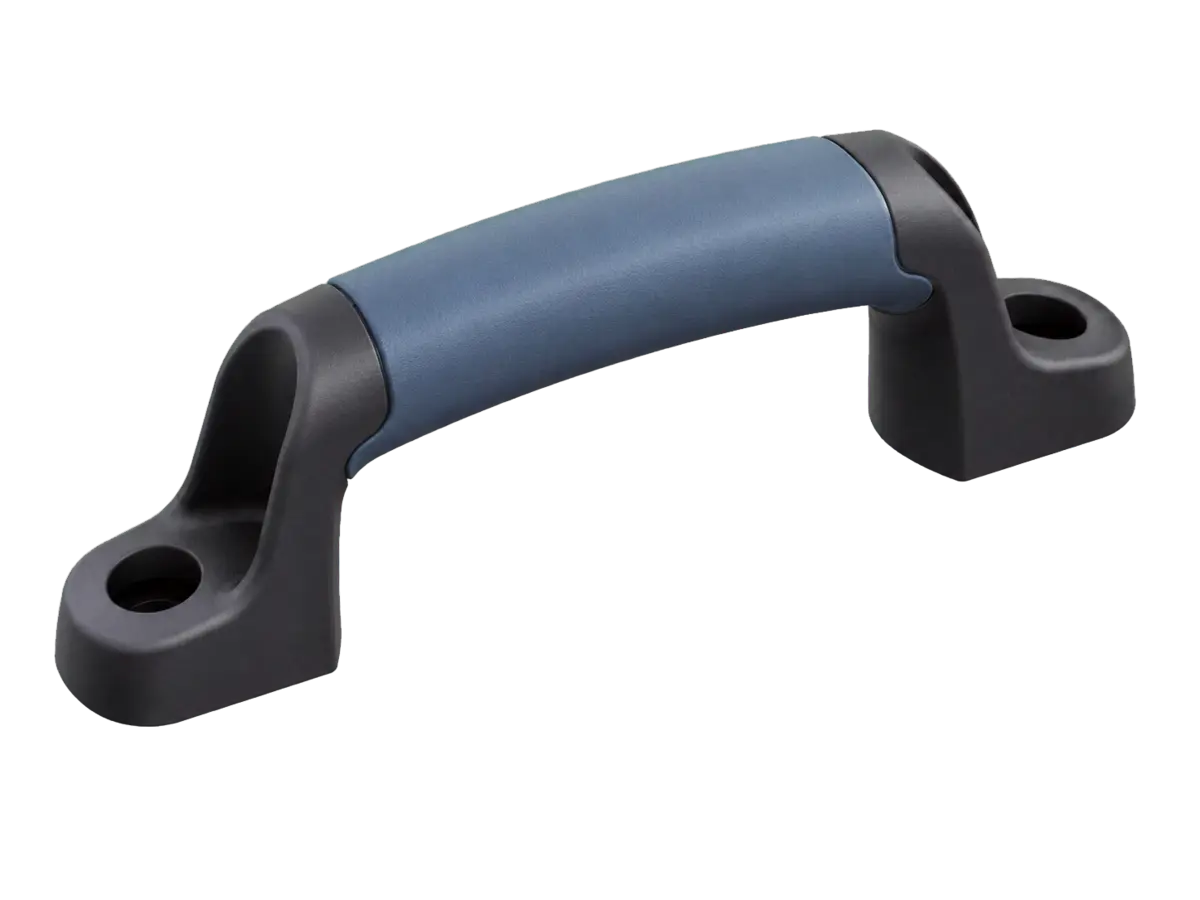
Surmoulage de composants industriels
Le surmoulage associe un substrat moulé à un matériau secondaire afin d’apporter, dans des zones définies du composant, des fonctions de préhension, d’étanchéité, d’isolation, d’amortissement ou de protection de surface. Les applications typiques comprennent les poignées, boîtiers, composants de commande, connecteurs et interfaces étanches.
Stepstone coordonne l’examen de la compatibilité des matériaux, l’outillage, l’échantillonnage, la production et le contrôle au sein de son réseau de fabrication. Les exigences d’adhérence sont évaluées au regard de la géométrie du substrat, des ancrages mécaniques, des conditions d’exploitation et du volume de production.
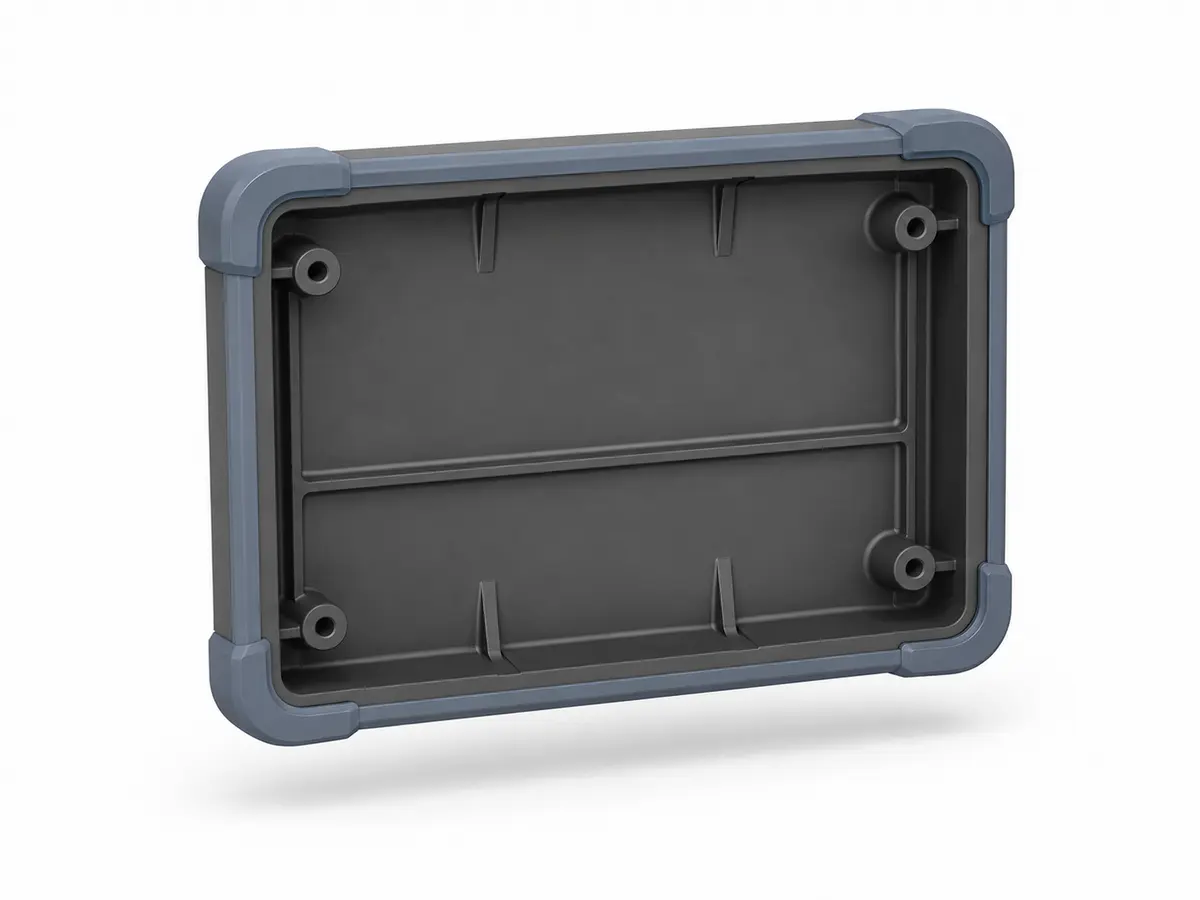
Pièces couramment surmoulées
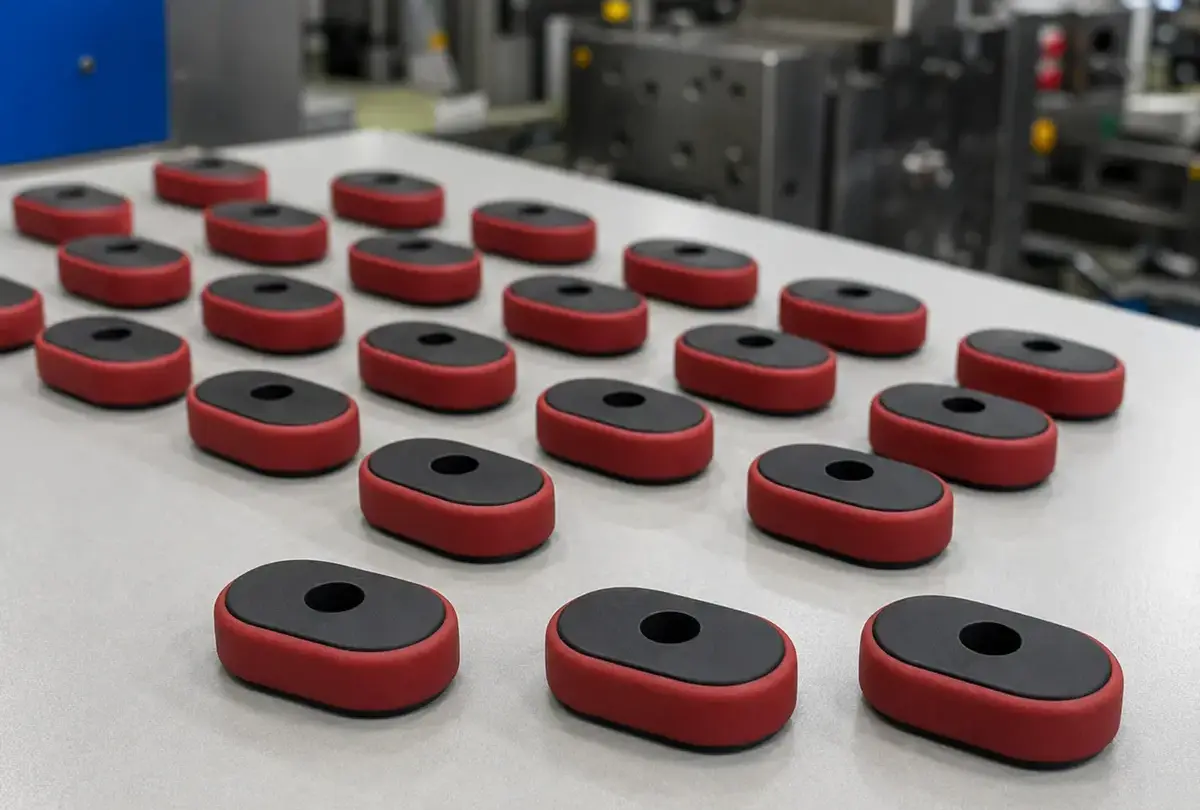
Les exemples présentés correspondent à des composants courants surmoulés produits au sein du réseau de fabrication de Stepstone. La compatibilité du substrat et du matériau de surmoulage, l’adhérence, la géométrie de la pièce, l’outillage et les exigences de contrôle sont définis selon la documentation du projet et les volumes de production.
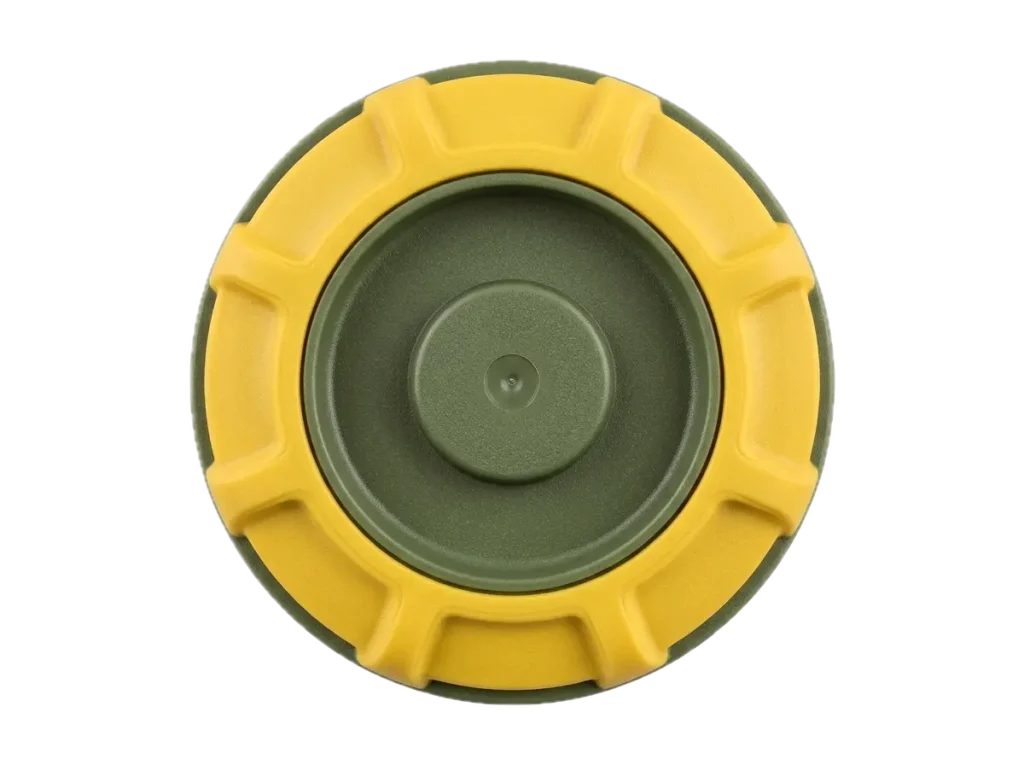
- Poignées et zones de préhension
- Boîtiers et capots étanches
- Boutons et organes de commande
- Composants de câbles et de connecteurs
- Butées de protection et protège-arêtes
Matériaux et options de finition
Les matériaux du substrat et du surmoulage sont examinés conjointement, car la compatibilité, les exigences d’adhérence, la géométrie de la pièce et les conditions d’exploitation influent sur l’outillage et le réglage du procédé. Stepstone coordonne la combinaison de matériaux spécifiée, l’outillage, l’échantillonnage et la production au sein de son réseau de fabrication.
Combinaisons de matériaux courantes pour le surmoulage
Le PP peut être associé à un TPE ou TPV modifié pour l’adhérence afin de réaliser des poignées légères, des joints et des zones de surface flexibles. L’adhérence variant selon la formulation, la nuance du substrat, la nuance du matériau de surmoulage, la dureté et les éventuels dispositifs de rétention mécanique doivent être examinés conjointement.
L’ABS constitue un substrat rigide pour les boîtiers, poignées et composants de commande, tandis que des nuances de TPE compatibles apportent localement étanchéité, amortissement ou surfaces tactiles. Les performances d’adhérence dépendent des nuances spécifiées, de l’état de surface, de la géométrie des parois et des paramètres de moulage.
Les substrats en PC et PC-ABS sont utilisés lorsqu’une résistance aux chocs et une stabilité dimensionnelle sont requises ; des nuances de TPE sélectionnées sont appliquées sur les zones de préhension, d’étanchéité ou de protection. La compatibilité thermique, le risque de fissuration sous contrainte, l’adhérence des matériaux et les limites esthétiques doivent être confirmés avant la validation de l’outillage.
Le PA6 et le PA66 constituent des substrats résistants pour les poignées et autres composants porteurs. Des nuances de TPE compatibles peuvent être appliquées sur les zones de contact ou d’étanchéité, mais la teneur en renfort, le conditionnement hygrométrique, la température de transformation et les exigences d’adhérence doivent être pris en compte.
Les substrats métalliques peuvent être surmoulés avec certaines nuances de TPE ou de TPU afin d’assurer préhension, étanchéité, isolation ou protection contre les chocs. Selon le métal, la nuance d’élastomère et les charges fonctionnelles, la préparation de surface, les systèmes de primaire ou d’adhésif, les dispositifs de rétention mécanique et la protection anticorrosion peuvent devoir être définis dans la documentation du projet.
Exigences relatives à l’outillage et au procédé
Préparation des outillages et des moules
Pour un nouvel outillage, les étapes de moulage du substrat et de surmoulage sont examinées comme un seul procédé. L’implantation de l’outil, le transfert ou le chargement du substrat, les zones d’obturation, les points d’injection, la mise à l’air et les exigences relatives aux empreintes sont définis selon la géométrie de la pièce et le volume de production.
Les outillages existants appartenant au client sont évalués afin de déterminer s’ils peuvent prendre en charge les étapes requises de moulage du substrat et de surmoulage. Les plans, le nombre d’empreintes, les détails d’interface machine, la méthode de manutention des pièces et les relevés d’état doivent préciser si l’outillage couvre le substrat, le surmoulage ou les deux.
Les essais de moule servent à vérifier le remplissage du matériau, le positionnement du substrat, la maîtrise des bavures, la déformation, la qualité de l’interface et l’adhérence. Les échantillons approuvés constituent la référence pour la production et le contrôle.
Les exigences de finition de surface et de texture doivent être définies pour les zones concernées du substrat et du surmoulage. Les surfaces de l’outil, le comportement des matériaux et les limites de transition sont examinés au regard des exigences de préhension, d’étanchéité, d’aspect et de fonction.
Exigences du procédé de surmoulage
L’interface définit la position, l’épaisseur et les limites du matériau secondaire. La géométrie de transition doit favoriser l’écoulement du matériau tout en assurant la fonction requise de préhension, d’étanchéité ou de protection.
Le moule doit positionner le substrat de manière répétable et assurer l’étanchéité autour de la limite de surmoulage. Les surfaces d’obturation et les dispositifs de maintien sont examinés afin de maîtriser les bavures, les déplacements et la déformation du substrat pendant le moulage.
La position du point d’injection, la longueur d’écoulement, l’épaisseur de paroi et la mise à l’air influent sur le remplissage de l’empreinte par le matériau de surmoulage. Ces facteurs sont examinés afin de réduire les remplissages incomplets, l’air emprisonné et les défauts d’écoulement visibles.
Des trous, canaux, contre-dépouilles ou autres dispositifs de rétention peuvent assurer une liaison mécanique lorsque l’adhérence des matériaux seule est insuffisante. Leur utilisation dépend de la géométrie du composant et des charges d’exploitation.
Coordination de la qualité et des inspections
Stepstone coordonne les projets de surmoulage depuis l’examen des exigences relatives au substrat et au matériau secondaire jusqu’à l’outillage, aux essais de moule, au suivi de production et à l’expédition. Les exigences de qualité et de documentation sont alignées sur les critères dimensionnels, d’adhérence, d’interface et d’aspect convenus.
Revue qualité avant production
- Plans techniques, données 3D et état de révision
- Spécifications des matériaux du substrat et du surmoulage
- Géométrie de l’interface, adhérence et exigences dimensionnelles critiques
- Échantillonnage, étendue des contrôles et critères d’acceptation
Coordination du projet et de la fabrication
- État des essais de moule et de l’approbation des échantillons
- Devis et suivi de production
- Exigences de contrôle et de documentation propres au projet
- Coordination des expéditions par l’intermédiaire d’un interlocuteur unique
Une approche plus intelligente des projets de fabrication
Expertise étendue en fabrication
Grâce à un réseau soigneusement sélectionné de spécialistes de la fabrication, nous réunissons les compétences nécessaires aux projets industriels complexes, des composants individuels aux solutions de production entièrement intégrées.
Un partenaire pour chaque besoin de fabrication
De la revue technique et de la sélection des fournisseurs à la production, à l’assurance qualité et à la logistique, nous pilotons l’ensemble du processus de fabrication par l’intermédiaire d’un interlocuteur unique.
Une organisation axée sur la fiabilité
Chaque projet est piloté en mettant l’accent sur la qualité, la transparence et le respect des délais de livraison. De la première demande à l’expédition finale, nous assumons la responsabilité du maintien de la production sous contrôle.
Éléments à inclure dans votre demande de devis
Pour évaluer efficacement votre projet de surmoulage, veuillez joindre à votre demande les informations techniques et commerciales disponibles. Une documentation claire nous permet d’examiner plus précisément la compatibilité des matériaux, les exigences d’outillage, le périmètre du devis et le calendrier du projet.
Plans techniques et modèles 3D
Transmettez les plans 2D et fichiers CAO 3D disponibles pour le substrat et le composant fini, y compris les limites de surmoulage, les dimensions, tolérances et l’état de révision.
Exigences relatives au matériau et à la couleur
Précisez les nuances de matériau du substrat et du surmoulage, la dureté, les couleurs, les exigences d’adhérence et toute exigence de conformité applicable. Les conditions d’exploitation doivent également être fournies lorsqu’elles influent sur le choix des matériaux.
Quantités et calendrier de livraison
Indiquez les quantités estimées par commande et par an, les besoins en échantillons initiaux, la date prévue de lancement en production et le calendrier de livraison souhaité.
Exigences relatives à la pièce et à la surface
Identifiez les dimensions critiques, la couverture et l’épaisseur du surmoulage, les limites d’interface, les zones d’étanchéité, la finition de surface et les exigences visuelles. Les zones sans surmoulage doivent être indiquées sur les plans.
État et exigences de l’outillage
Indiquez si un nouveau moule est nécessaire ou si un moule existant appartenant au client sera utilisé. Pour un outillage existant, fournissez les plans, dimensions, nombre d’empreintes, détails d’interface machine et relevés d’état.
Approbation de la qualité et des échantillons
Définissez l’approbation des échantillons, les rapports de contrôle, les certificats matière, la traçabilité, les études de capabilité ou d’autres critères d’acceptation. Ces exigences doivent être convenues avant l’approbation du moule et le lancement en production.
Échangez avec nous sur votre projet de surmoulage
Transmettez vos plans, les matériaux spécifiés pour le substrat et le surmoulage, les informations relatives à l’outillage et les exigences de production afin d’entamer une revue technique. Stepstone examine la documentation disponible et coordonne le devis, les essais de moule, la production, le contrôle et la livraison.
Un partenaire unique. Une responsabilité technique complète.
Services de fraisage CNC
Services de tournage CNC
Traitements de surface
Ensembles de tôlerie
Services de pliage